Dua katup bola PVC dapat meninggalkan gudang yang sama, membawa tanda DN50 yang sama, angka 16 batang yang sama tercetak pada pegangannya, dan masih berperilaku seperti dua produk yang sama sekali berbeda. Salah satunya bertahan selama sepuluh tahun pemberian dosis kaustik. Yang lain mulai menangis di batang pada tahun kedua dan menjadi kuat pada tahun keempat. Tidak ada apa pun di luar yang memberi tahu Anda mana yang Anda beli.
Kesenjangan inilah yang melatarbelakangi pertanyaan, "apakah semua katup bola PVC memiliki kualitas yang sama?" Jawaban jujurnya adalah tidak, dan alasannya tidak misterius. Mereka tinggal di resin, cetakan, senyawa dudukan, segel batang, ketebalan dinding, dan apakah ada orang yang benar-benar menguji tekanan katup sebelum dimasukkan ke dalam karton. Di bawah ini adalah pandangan produsen tentang perubahan apa yang terjadi antara katup komoditas dan katup industri, bagaimana membedakannya sebelum Anda membeli, dan di mana harga sebenarnya dari katup murah berakhir.
Grade Damar Merupakan Variabel Kualitas Pertama dan Terbesar
Katup bola PVC dibentuk dari keluarga kecil termoplastik: UPVC, CPVC, PPH, PVDF, dan FRPP. Di dalam masing-masing nama tersebut, resinnya sendiri jauh lebih bervariasi dari yang diharapkan kebanyakan pembeli. Konverter dapat membeli senyawa murni dengan nilai K yang terdokumentasi dan sertifikat batch, atau dapat membeli regrind dari pabrik pemrosesan ulang dengan harga lebih murah. Kedua bahan tersebut dibentuk menjadi katup yang terlihat benar di rak.
Perbedaannya muncul kemudian. Regrind telah melalui setidaknya satu riwayat panas. Rantai polimer telah memendek, paket penstabil dan pelumas tidak dapat diprediksi, dan aliran penggilingan jarang tersortir dengan rapi berdasarkan tingkatannya. Kekuatan benturan dapat turun 30 hingga 50 persen dibandingkan dengan resin murni dengan jenis nominal yang sama. Katup penggilingan ulang lulus uji pabrik pada suhu kamar. Ia tidak dapat bertahan selama lima tahun dalam siklus pompa dan palu air.
Senyawa perawan juga penting untuk ketahanan terhadap bahan kimia. Regrind sering kali terkontaminasi dengan residu dari produk sebelumnya: jalur ekstrusi pipa, jaket kabel, fitting daur ulang. Residu tersebut menciptakan situs lemah di mana media agresif menyerang tembok. Untuk tugas air bersih hal ini jarang terlihat. Untuk natrium hipoklorit, asam sulfat, atau besi klorida, hal ini menentukan berapa lama katup akan bertahan.
Pemeriksaan praktis: mintalah sertifikat batch resin dan catatan inspeksi yang masuk. Pabrikan yang membeli senyawa perawan akan memiliki keduanya. Pabrikan yang menjalankan regrind biasanya memiliki pesanan pembelian dan tidak banyak lagi.
Toleransi Cetakan, Ketebalan Dinding dan Geometri Bola
Badan katup bola PVC bukanlah gumpalan plastik padat. Ini adalah bejana bertekanan dengan ketebalan dinding yang dihitung, lokasi gerbang yang dirancang untuk memindahkan garis las menjauh dari zona tegangan tertinggi, dan siklus pendinginan yang menentukan apakah bagian tersebut menyusut secara merata atau melengkung. Potong ketebalan dinding sebesar 12 persen untuk menghemat resin dan katup masih lolos uji cangkang 1,5x pada suhu kamar. Ia gagal pada 55 derajat Celcius di bawah tekanan yang sama.
Ketebalan dinding adalah spesifikasi yang paling mudah untuk diverifikasi dan paling sering diabaikan dalam pesanan pembelian. Kaliper di dinding bodi dan di sambungan ujung akan memberi tahu Anda dalam satu menit apakah Anda telah menerima produk yang Anda yakini telah Anda beli.
Bola adalah bagian yang presisi, dan di situlah katup murah kehilangan kinerjanya secara diam-diam. Kebulatan bola pada katup industri yang baik dijaga sekitar 0,05 mm pada pita penyegel. Kekasaran permukaan pada area penyegelan biasanya ditentukan pada Ra 0,8 mikrometer atau lebih halus. Katup dengan bulatan bola 0,2 mm masih tersegel saat masih baru, karena dudukannya cukup empuk untuk disesuaikan. Setelah beberapa ribu siklus, dudukannya menjadi permanen dan katup mulai menetes.
Runout batang dan torsi pengoperasian termasuk dalam percakapan yang sama. Batang yang tidak konsentris memberikan beban yang tidak merata pada cincin-O setiap kali pegangan diputar. Itulah sebabnya satu katup terasa kaku dan semakin parah, sementara katup lain dengan ukuran yang sama masih berputar dengan dua jari setelah lima tahun digunakan.
Resin
Senyawa perawan dengan sertifikat batch versus penyesalan yang tidak disortir. Keputusan tunggal ini menetapkan batasan pada kekuatan benturan dan ketahanan terhadap bahan kimia.
Geometri
Ketebalan dinding, penempatan garis las, kebulatan bola dan konsentrisitas batang. Tidak ada satupun yang terlihat, semuanya dapat diukur.
Penyegelan
Kursi PTFE atau TPE, cincin-O batang kembar atau tunggal, bantalan penyangga di bagian bawah batang. Di sinilah kebocoran dimulai.
Pengujian
Inspeksi pengambilan sampel versus pengujian cangkang dan dudukan 100 persen. Catatan pengujian adalah satu-satunya bukti bahwa katup benar-benar telah diperiksa.
Senyawa Kursi dan Penyegelan Batang Memutuskan Apakah Katup Benar-benar Mati
Kursi adalah bagian yang benar-benar menghentikan aliran, dan merupakan bagian yang paling terkena dampak keputusan pemotongan biaya. Harga kursi PTFE beberapa kali lipat dari harga kursi TPE untuk keperluan umum. Pada baki bagian, keduanya terlihat seperti cincin putih.
PTFE adalah pilihan default untuk layanan kimia karena tahan terhadap hampir semua hal dan memiliki koefisien gesekan yang rendah, sehingga torsi pengoperasian tetap rendah. Ini juga lebih sulit, jadi dibutuhkan bola dengan hasil akhir yang lebih baik agar dapat ditutup dengan benar. Dudukan TPE yang empuk akan menempel pada bola yang kasar, itulah sebabnya beberapa katup berbiaya rendah tampak berfungsi dengan baik pada awalnya. TPE juga membengkak jika terkena pelarut dan oli, dan dudukan yang membengkak akan mendorong bola keluar dari garis tengahnya, sehingga meningkatkan torsi dan mempercepat keausan.
Penyegelan batang adalah keputusan desain yang terpisah. Cincin-O tunggal dalam alur polos adalah jumlah minimum. Katup industri umumnya menggunakan susunan cincin-O kembar dengan cadangan, terkadang dengan trunnion bawah atau permukaan bantalan sekunder sehingga batang ditopang di dua tempat, bukan di satu tempat. Detail ini terlihat pada gambar yang dipotong, dan ini adalah salah satu hal pertama yang hilang ketika sebuah katup direkayasa ulang untuk mencapai titik harga.
Konstruksi tubuh juga penting. Katup satu bagian tidak memiliki sambungan bodi yang bocor, itulah sebabnya desain flensa satu bagian menjadi standar tugas kimia setelah diperkenalkan pada awal tahun 1990an. Katup tiga bagian dapat diservis di tempatnya tanpa memotong pipa, hal ini penting pada selip dan manifold yang memerlukan biaya pembongkaran yang mahal. Keduanya adalah pilihan teknik yang sah. Apa yang tidak sah adalah bodi dua bagian dengan sambungan las pelarut disajikan setara dengan cetakan satu bagian.
Spesifikasi untuk Dibandingkan Secara Berdampingan Sebelum Anda Menyetujui Sampel
Ketika dua kutipan berbeda sebesar 40 persen pada nomor bagian nominal yang sama, kesenjangan tersebut hampir tidak pernah terjadi pada tenaga kerja pemesinan. Itu ada dalam parameter ini. Cetak tabelnya, serahkan ke pemasok, dan minta mereka mengisi nilai sebenarnya dengan catatan pendukung.
Tabel 1. Parameter yang membedakan katup bola PVC komoditas dari katup kelas industri. Nilai yang ditampilkan adalah rentang tipikal; konfirmasi terhadap gambar pemasok dan catatan pengujian.
Parameter
Katup ekonomi
Katup kelas industri
Mengapa itu penting
Sumber resin
Campuran penyesalan, tidak ada catatan batch
Senyawa perawan dengan nilai K dan sertifikat batch
Kekuatan benturan dan ketahanan kimia berulang
Ketebalan dinding tubuh
10 hingga 15 persen di bawah gambar
Sesuai gambar, diverifikasi oleh inspeksi masuk
Tekanan ledakan dan ketahanan mulur jangka panjang
Kebulatan bola
0,15 hingga 0,25 mm dari putaran
0,05 mm atau lebih baik pada pita penyegel
Kontak dengan kursi dan penghentian bebas bocor selama ribuan siklus
Permukaan akhir bola
Ra 1,6 hingga 3,2 mikrometer
Ra 0,8 mikrometer atau lebih halus
Tingkat keausan kursi dan torsi pengoperasian
Bahan kursi
TPE, nilai tidak diverifikasi
PTFE, kepadatan dan dimensi diperiksa
Pembengkakan, serangan kimia dan konsistensi penyegelan
Segel batang
Cincin-O tunggal, alur polos
Cincin-O kembar dengan cadangan, penyangga bantalan bawah
Tangisan batang dan ketahanan terhadap beban samping
Tes tekanan
Pengambilan sampel AQL pada tekanan terukur 1,0x
Uji cangkang dan dudukan 100 persen pada 1,5x dan 1,1x
Tingkat kegagalan lapangan dan paparan garansi
Ketertelusuran
Tidak ada
Nomor rongga, kode batch, catatan pengujian
Kemampuan untuk menyelidiki dan menyelesaikan klaim
Pemasok yang tidak dapat menghasilkan nilai untuk kolom sebelah kanan belum tentu berbohong. Mereka mungkin tidak mengetahuinya, karena mereka membeli katup yang sudah jadi dari perantara perdagangan, bukan mencetaknya. Itu adalah informasi yang berguna.
Peringkat Tekanan Turun Seiring Suhu, dan Kebanyakan Pembeli Tidak Pernah Menerapkan Koreksi
Sebuah katup yang dicap 16 bar mempunyai nilai 16 bar pada 20 derajat Celcius, dengan air, dalam kondisi statis. Angka tersebut tidak berlaku pada suhu 60 derajat. Peringkat tekanan termoplastik mengikuti kurva penurunan, dan kurva tersebut curam. Untuk UPVC, tekanan kerja yang dapat digunakan pada suhu 60 derajat Celcius kira-kira 35 hingga 40 persen dari angka 20 derajat. CPVC memperluas jangkauan yang dapat digunakan ke atas, tetapi bentuk kurva yang sama juga berlaku.
Konsekuensi praktisnya sederhana saja. Jika saluran beroperasi pada suhu 55 derajat Celcius dan sistem dilindungi oleh katup pelepas yang disetel pada 10 bar, katup UPVC standar 16 bar tidaklah memadai. Pilihan yang benar adalah bodi dengan rating lebih tinggi atau material berbeda. Memilih angka 20 derajat saja merupakan salah satu kesalahan spesifikasi paling umum dalam perpipaan termoplastik.
Ada efek kedua yang mudah diabaikan. Perputaran termal yang berulang akan melonggarkan beban awal kursi. Sebuah katup yang menutup sempurna pada hari pertama pada suhu sekitar dapat mulai mengeluarkan sejumlah kecil media setelah dua ratus siklus pemanasan dan pendinginan, meskipun tidak ada yang terlihat rusak. Desain katup industri mengimbanginya dengan menggunakan dudukan berenergi pegas atau saku dudukan yang lebih dalam yang mempertahankan tekanan kontak saat material mengendur.
Kompatibilitas Bahan Kimia Adalah Kurva, Bukan Jawaban Ya atau Tidak
Grafik ketahanan yang mencantumkan suatu bahan sebagai "tahan" terhadap suatu bahan kimia adalah titik awal, bukan spesifikasi. Performa sebenarnya bergantung pada konsentrasi, suhu, dan waktu pemaparan. UPVC menangani asam sulfat encer pada suhu sekitar dengan nyaman. Naikkan suhu hingga 60 derajat Celcius dan bahan yang sama mulai melunak dan kehilangan kemampuan tekanan. Natrium hipoklorit adalah contoh yang baik dari media yang menyerang beberapa kadar pada konsentrasi di atas 12 persen namun tidak menyentuhnya di bawah ambang batas tersebut.
Dua mode kegagalan paling penting dalam katup termoplastik. Yang pertama adalah serangan kimia pada polimer itu sendiri, yang terlihat dalam bentuk pembengkakan, perubahan warna, atau hilangnya kekuatan mekanik. Yang kedua adalah permeasi dan retak tegangan lingkungan, dimana media berdifusi ke dalam material dan bagian tersebut retak karena beban, seringkali pada titik pemasangan atau konsentrasi tegangan, bukan pada bagian tengah dinding.
Pemasok yang bertanggung jawab akan menanyakan empat pertanyaan sebelum merekomendasikan katup: apa medianya, berapa konsentrasinya, berapa suhunya, dan berapa tekanannya. Jika pemasok mengutip sebuah katup tanpa mengajukan pertanyaan tersebut, mereka menjual nomor komponen dan bukan solusi. Nilai kisaran katup bola termoplastik industri harus selalu dikonfirmasi berdasarkan data ketahanan kimia pabrikan pada suhu pengoperasian sebenarnya, bukan pada suhu sekitar.
Apa yang Sebenarnya Diajarkan dari Pembuatan Katup Termoplastik Selama Puluhan Tahun kepada Anda
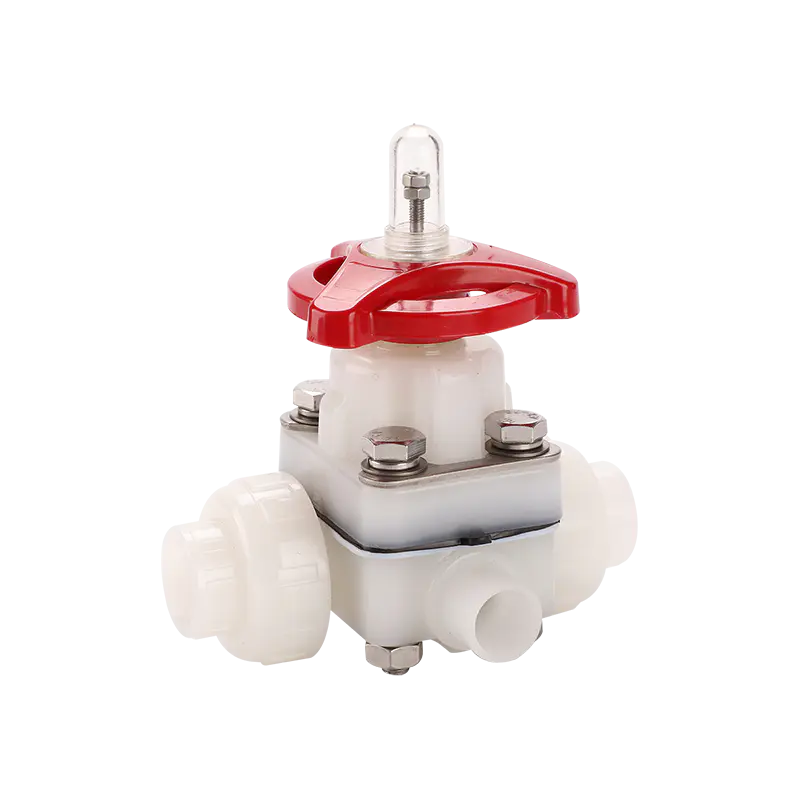
Beberapa perbedaan kualitas hanya menjadi jelas setelah Anda menyaksikan katup beroperasi di lapangan selama dua puluh atau tiga puluh tahun. Ningbo Baodi Plastic Valve Co., Ltd. menelusuri sejarahnya hingga tahun 1979, ketika pabrik pendahulunya membangun salah satu katup diafragma plastik pertama yang diproduksi di Tiongkok; desain tersebut lolos penilaian teknis yang diselenggarakan oleh mantan Kementerian Perindustrian Kimia pada tahun 1983. Pada tahun 1992 perusahaan mengembangkan katup bola bergelang satu bagian, desain bodi yang kemudian menjadi salah satu format katup plastik yang paling banyak digunakan dalam pemrosesan kimia karena menghilangkan sambungan bodi seluruhnya.
Pembelajaran dari masa itu masih membentuk katup yang kokoh saat ini. Konstruksi flensa satu bagian ada karena sambungan bodi yang dibaut dan dilas dengan pelarut merupakan jalur kebocoran yang dominan dalam servis agresif. Penyegelan batang ganda terjadi karena cincin-O tunggal lebih sering rusak pada batang dibandingkan pada dudukannya. Margin ketebalan dinding terjadi karena teknisi pabrik terus melaporkan kegagalan mulur pada jalur yang telah berjalan selama satu dekade.
Pada tahun 2006, perusahaan ini memperluas bisnisnya ke bidang pipa dan perlengkapan termoplastik industri dan menjadi salah satu produsen domestik paling awal yang menerapkan CPVC pada perpipaan dan katup kelas industri. Kombinasi tersebut – katup, pipa, dan alat kelengkapan dari satu sistem produksi – lebih penting daripada kedengarannya, karena antarmuka antara sambungan ujung katup dan alat kelengkapan pipa adalah tempat asal sebagian besar kebocoran di lapangan.
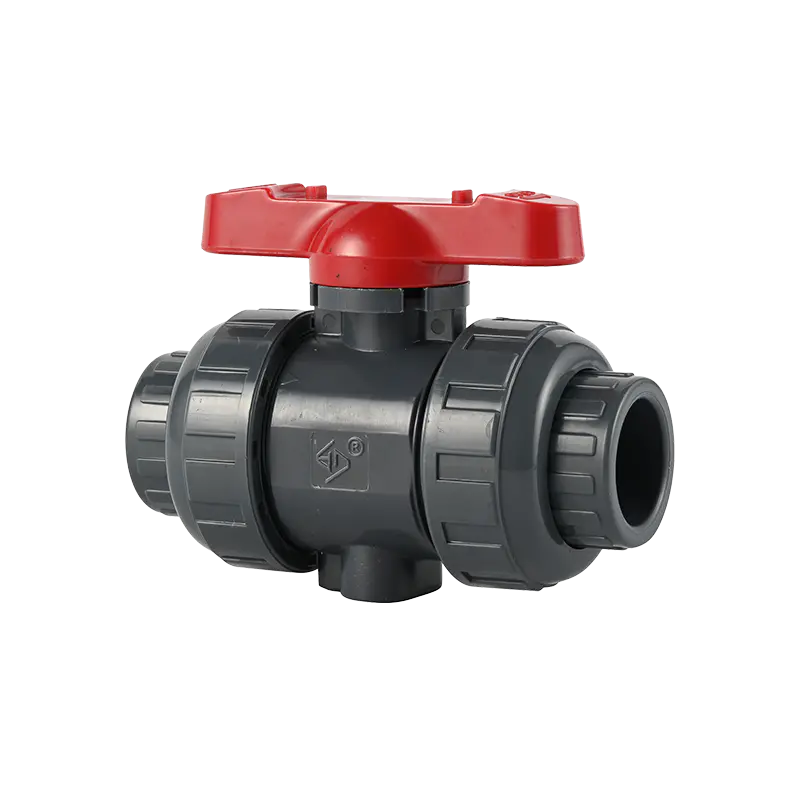
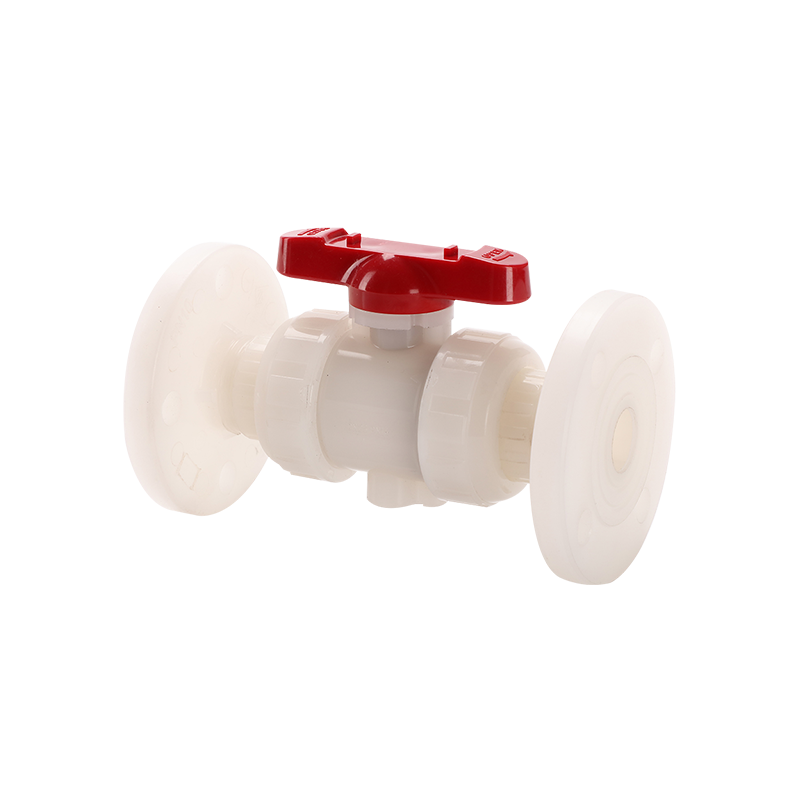
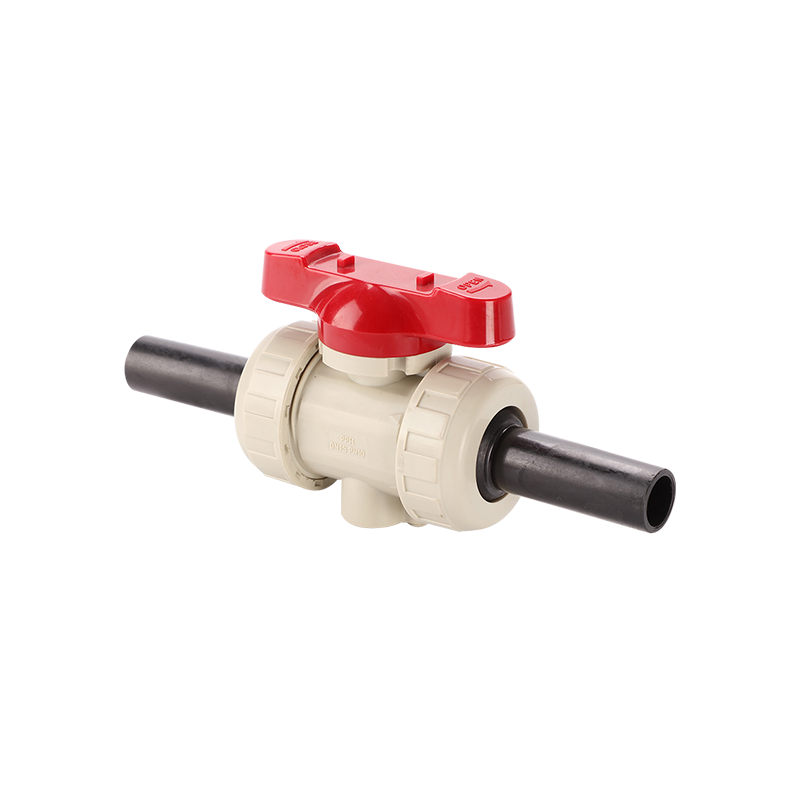
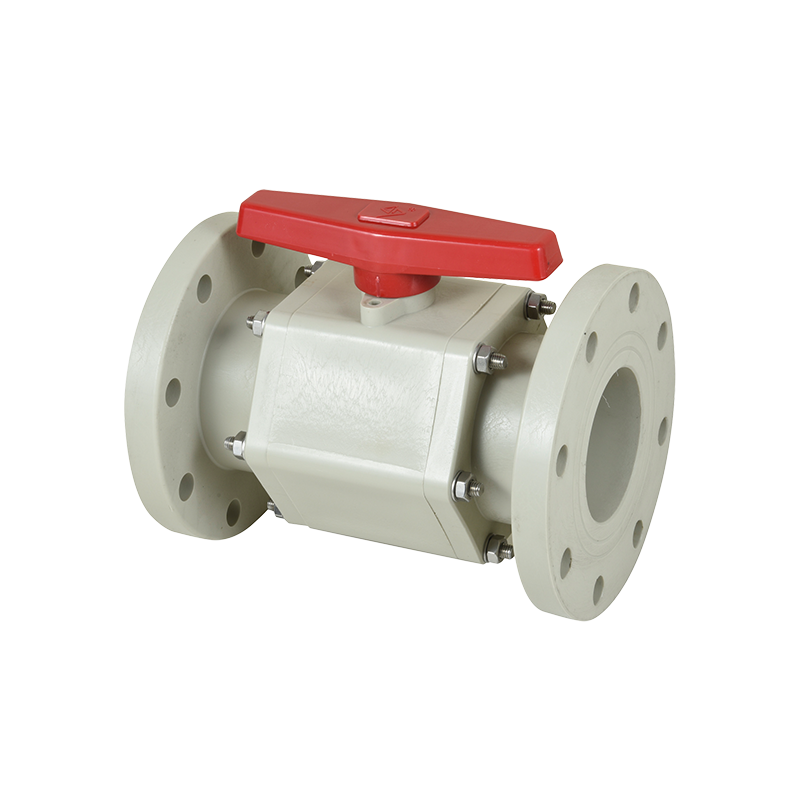
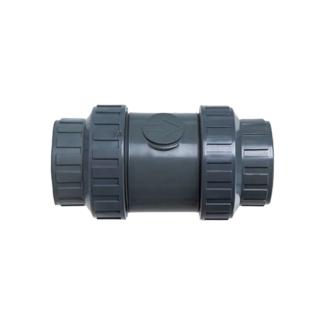
Ketiga gaya bodi tersebut mencakup sebagian besar tugas industri. Format bergelang adalah standar untuk jalur kimia permanen. Format penyatuan yang sebenarnya memungkinkan katup dilepas dan diservis tanpa memotong pipa, sehingga memperpendek jangka waktu perawatan pada selip. Format tiga bagian memperlihatkan bola dan kursi untuk diperiksa tanpa mengeluarkan badan dari garis.
Data Uji Tekanan Memisahkan Katup Industri Dari Salinan Katalog
Setiap katup bola PVC harus diuji cangkangnya pada 1,5 kali tekanan terukurnya dan dudukannya diuji pada 1,1 kali tekanan terukurnya. Pertanyaannya adalah apakah setiap katup diuji, atau hanya sampel dari setiap batch. Inspeksi pengambilan sampel adalah strategi produksi yang sah, namun produknya tidak sama dengan pengujian 100 persen, dan perbedaan harga mencerminkan hal tersebut.
Parameter pengujian juga penting. Jalan pintas yang umum adalah memperpendek waktu tunggu dari durasi yang ditentukan menjadi beberapa detik, yang memungkinkan katup dengan sedikit kebocoran dapat lewat. Cara lainnya adalah menguji dengan udara dibandingkan dengan air, karena kebocoran udara lebih sulit dideteksi pada tekanan rendah dan lebih mudah untuk diabaikan. Tanyakan format catatan pengujian dan waktu tunggu sebelum Anda berasumsi bahwa sertifikat tersebut sesuai dengan apa yang Anda pikirkan.
Standar yang relevan untuk katup termoplastik mencakup ISO 9393 untuk katup industri, DIN 3441 untuk katup plastik dalam sistem perpipaan, dan ASTM D1599 dan D3139 untuk pipa plastik dan pengujian tekanan. Pabrikan yang mereferensikan standar-standar ini harus dapat menunjukkan kepada Anda klausul spesifik yang mereka uji, bukan hanya nomor standar pada sertifikat.
Ketertelusuran menutup lingkaran ini. Nomor rongga yang tertera pada tubuh memberi tahu Anda jamur mana yang memproduksinya. Kode batch pada karton memberi tahu Anda lot resin mana yang digunakan. Tanpa kedua informasi tersebut, kegagalan lapangan tidak dapat diselidiki, dan secara default akan dikaitkan dengan "kesalahan instalasi". Ini adalah risiko komersial yang nyata, bukan hanya risiko teknis.
Pemeriksaan Pemasok dan Pabrik yang Mengurangi Risiko Pengadaan
Folder sertifikat pemasok adalah titik awal, bukan pengganti untuk melihat jalur produksi. Sertifikat sistem manajemen mutu seperti ISO 9001, ISO 14001 dan ISO 45001 menegaskan bahwa suatu sistem ada. Mereka tidak memastikan bahwa sistem tersebut diterapkan pada katup yang Anda beli.
Apa yang harus diperhatikan selama kunjungan pabrik atau audit jarak jauh:
Berapa banyak mesin cetak injeksi yang melayani jalur katup, dan apakah cetakan tersebut dimiliki oleh pabrikan atau pihak ketiga.
Apakah resin yang masuk diperiksa dan dicatat, dengan sampel yang disimpan per batch.
Apakah terdapat tempat pengujian tekanan internal yang dilengkapi dengan catatan kalibrasi, atau apakah pemasok mengandalkan jaminan lisan.
Apakah komponen bola dan batang diproduksi sendiri atau dibeli dari subkontraktor, dan bagaimana subkontraktor tersebut memenuhi syarat.
Apakah katup yang sudah jadi disimpan di lingkungan yang terkendali, karena paparan sinar UV akan menurunkan kualitas PVC seiring waktu.
Apakah pabrikan mempunyai lisensi manufaktur komponen pipa bertekanan nasional, yang merupakan persyaratan peraturan di beberapa pasar untuk produk yang digunakan dalam sistem tekanan.
Jika pabrik tidak memiliki kendali ini, risiko pengadaan sepenuhnya beralih ke pembeli. Risiko tersebut tidak selalu terlihat pada harga satuan. Biasanya muncul sebagai penghentian saluran, penolakan batch di pelabuhan, atau klaim garansi delapan belas bulan setelah pemasangan — biaya yang jarang tercermin dalam pesanan pembelian.
Kesalahan Pembelian Yang Harganya Lebih Dari Katup Itu Sendiri
Kesalahan pertama adalah membeli berdasarkan penampilan. Katup yang dimensinya identik dengan sampel referensi masih dapat berbeda dalam resin, kompon dudukan, dan ketebalan dinding. Persetujuan berdasarkan penampilan adalah bagaimana katup berbiaya rendah memasuki spesifikasi.
Kesalahan kedua adalah melewatkan sampel yang disimpan. Simpan sampel emas yang disetujui dengan kode batch, dan bandingkan setiap pengiriman dengan sampel tersebut. Ini adalah proses sepuluh menit yang menghilangkan sebagian besar argumen tentang apakah suatu produk telah berubah.
Kesalahan ketiga adalah memperlakukan penawaran harga termurah sebagai acuan dasar dan menegosiasikan semua hal lainnya berdasarkan harga tersebut. Hal ini memaksa pemasok yang jujur untuk menghilangkan fitur-fitur yang membuat katup mereka berfungsi: tingkat dudukan, desain segel batang, dan pengujian tekanan penuh. Produk yang dihasilkan sering kali terlihat sama dan berperilaku sangat berbeda.
Kesalahan keempat adalah berpindah pemasok tanpa melakukan kualifikasi ulang produk. Sumber baru dengan nomor bagian yang sama adalah produk baru. Jalankan proses persetujuan sampel yang sama, termasuk uji tekanan dan pemeriksaan kompatibilitas bahan kimia jika aplikasinya agresif.
Kesalahan kelima adalah mengabaikan perbedaan antara produsen dan perusahaan dagang. Pabrikan dapat menjawab pertanyaan teknis tentang bahan dudukan dan penyegelan batang. Perusahaan dagang biasanya meneruskan pertanyaan dan memberikan perkiraan jawaban. Jika penerapannya sangat penting, perbedaan itu menentukan apakah Anda menerima solusi atau kiriman.
Pertanyaan yang Sering Diajukan
Apakah semua katup bola PVC memiliki kualitas yang sama?
Tidak. Kualitas sangat bervariasi antar sumber, meskipun nomor komponen dan dimensinya cocok. Variabel utamanya adalah kadar resin, ketebalan dinding, kebulatan dan penyelesaian bola, bahan dudukan, desain penyegelan batang, dan apakah katup telah diuji tekanannya secara individual. Dua katup dapat terlihat identik di bangku cadangan dan berperilaku sangat berbeda setelah dua tahun digunakan.
Mengapa PVC murni penting dalam katup bola?
Senyawa perawan memiliki berat molekul yang diketahui, paket aditif yang terkontrol, dan tidak ada kontaminasi dari pemrosesan sebelumnya. Regrind telah melalui setidaknya satu siklus panas, yang memperpendek rantai polimer dan mengurangi kekuatan benturan. Dalam servis kimia yang agresif, regrind juga menimbulkan titik lemah di mana medium menyerang dinding. Perbedaannya tidak terlihat, namun memperpendek masa pakai dalam aplikasi tekanan dan perputaran.
Bagaimana saya bisa mengetahui apakah katup yang saya terima terbuat dari regrind?
Inspeksi visual jarang memberikan jawaban yang pasti, karena cetakan regrind yang baik terlihat dapat diterima. Rute yang dapat diandalkan adalah dokumentasi: mintalah sertifikat batch resin dan catatan inspeksi yang masuk. Anda juga dapat membandingkan perilaku benturan dengan menjatuhkan sampel badan katup ke lantai keras dari ketinggian yang terkendali dan membandingkan hasilnya dengan sampel perawan yang diketahui. Tes ini kasar tetapi mengungkapkan perbedaannya yang besar.
Apakah PTFE selalu menjadi bahan jok terbaik?
PTFE adalah pilihan default yang tepat untuk layanan kimia karena ketahanannya yang luas dan gesekan yang rendah, namun memerlukan bola yang diselesaikan dengan baik untuk menyegelnya. Dalam aplikasi air bersih pada suhu sedang, dudukan TPE yang ditentukan dengan benar dapat berfungsi dengan baik selama bertahun-tahun. Masalahnya adalah banyak katup berbiaya rendah menggunakan TPE tanpa menentukan kualitasnya, yang berarti dudukannya dapat membengkak atau mengeras secara tidak terduga jika terkena oli dan pelarut.
Mengapa katup saya bocor di batang, bukan di dudukan?
Kebocoran batang biasanya menunjukkan masalah desain penyegelan atau beban samping pada batang. Cincin-O tunggal dalam alur polos memiliki kapasitas terbatas untuk mengimbangi runout batang, siklus termal, dan pengoperasian berulang. Cincin-O kembar dengan cadangan, dipadukan dengan permukaan bantalan di bagian bawah batang, mendistribusikan beban dan menjaga tekanan kontak. Kebocoran batang lebih sering terjadi pada katup yang dibuat dengan harga tertentu dibandingkan pada katup yang dibuat berdasarkan gambar.
Apakah peringkat tekanan yang lebih tinggi selalu berarti kualitas yang lebih baik?
Tidak. Nilai yang tertera pada pegangan adalah angka nominal pada 20 derajat Celsius. Sebuah katup dapat memiliki peringkat nominal yang tinggi dan tetap berkinerja buruk jika ketebalan dindingnya tipis, dudukannya empuk, atau segel batangnya minimal. Peringkat tersebut harus dibaca bersama dengan kurva penurunan daya, catatan pengujian dan spesifikasi material.
Mengapa peringkat tekanan pada katup saya tidak sesuai dengan apa yang sebenarnya terlihat pada saluran?
Peringkat tekanan termoplastik turun seiring dengan kenaikan suhu. Katup dengan tekanan 16 bar pada 20 derajat Celcius hanya dapat digunakan pada 6 bar pada 60 derajat Celcius. Banyak kesalahan spesifikasi berasal dari membandingkan nilai katup terhadap tekanan sistem tanpa menerapkan koreksi suhu. Selalu periksa tabel penurunan peringkat pabrikan untuk mengetahui media dan suhu sebenarnya.
Bagaimana cara membandingkan dua pemasok secara adil?
Kirimkan kuesioner teknis yang sama yang mencakup sumber resin, ketebalan dinding, kebulatan bola, bahan dudukan, desain segel batang, metode pengujian, dan kemampuan penelusuran. Kemudian mintalah sampel yang disetujui dari masing-masing sampel dan jalankan uji tekanan dan siklus yang sama. Harga harus menjadi variabel terakhir yang Anda bandingkan, bukan yang pertama, karena penghematan 20 persen pada harga satuan tidak ada artinya jika katup harus diganti dua kali lebih sering.
Apakah praktik pemasangan mempengaruhi berapa lama katup bola PVC bertahan?
Ya, secara substansial. Pengelasan pelarut terlalu banyak semen ke dalam soket dapat mendorong perekat ke dalam ruang bola dan mengunci katup. Mengencangkan sambungan berulir secara berlebihan akan membuat badan di akar ulir retak. Pipa pendukung berjalan buruk menempatkan beban lentur langsung pada badan katup. Memasang katup dengan batang mengarah ke bawah akan memerangkap media di sekitar segel batang. Tidak satu pun dari cacat tersebut merupakan cacat produksi, namun semuanya umumnya dilaporkan sebagai masalah kualitas.
Hal apa yang paling berguna untuk ditanyakan kepada pemasok sebelum memesan?
Tanyakan kepada mereka media, konsentrasi, suhu dan tekanan apa yang akan dilihat oleh katup, lalu tanyakan produk mana yang mereka rekomendasikan dan mengapa. Pemasok yang menanyakan pertanyaan-pertanyaan tersebut sebelum mengutip memahami permohonannya. Pemasok yang langsung mengutip menjual nomor suku cadang, dan risiko ketidakcocokan tetap ada pada Anda.